Fabricación4 min de lectura
Láser, plasma o chorro de agua: cómo elegir el corte
Casi todas las piezas de chapa y pletina que salen de un taller empiezan en una mesa de corte. Láser, plasma, chorro de agua y oxicorte pueden dar un contorno parecido, pero no el mismo borde, la misma precisión ni el mismo coste. Elegir bien depende sobre todo del material y del espesor.
Cuatro formas de separar metal
Los cuatro procesos siguen una trayectoria programada por control numérico, pero quitan el material de forma muy distinta:
- Láser: un haz de luz concentrado en un punto de décimas de milímetro funde el metal, y un gas de asistencia lo expulsa. Con oxígeno, el acero además arde y se corta más rápido; con nitrógeno, el borde queda limpio y sin óxido. Hoy domina el láser de fibra, que corta bien también aluminio, inoxidable, latón y cobre.
- Plasma: un arco eléctrico estrangulado por una boquilla convierte el gas en plasma a más de 20.000 °C, que funde y sopla el metal. Solo corta materiales conductores.
- Chorro de agua: agua a 3.000–6.000 bar sale por un orificio de décimas de milímetro; para metales se le añade un abrasivo, normalmente granate. Es un proceso mecánico y en frío: corta casi cualquier cosa, desde aluminio y titanio hasta vidrio, piedra, composites o espumas.
- Oxicorte: una llama precalienta el acero y un chorro de oxígeno puro lo quema. Solo sirve para aceros al carbono y de baja aleación (el inoxidable y el aluminio forman óxidos que no se dejan quemar), pero no tiene rival en grandes espesores.
Calidad del borde y zona afectada térmicamente
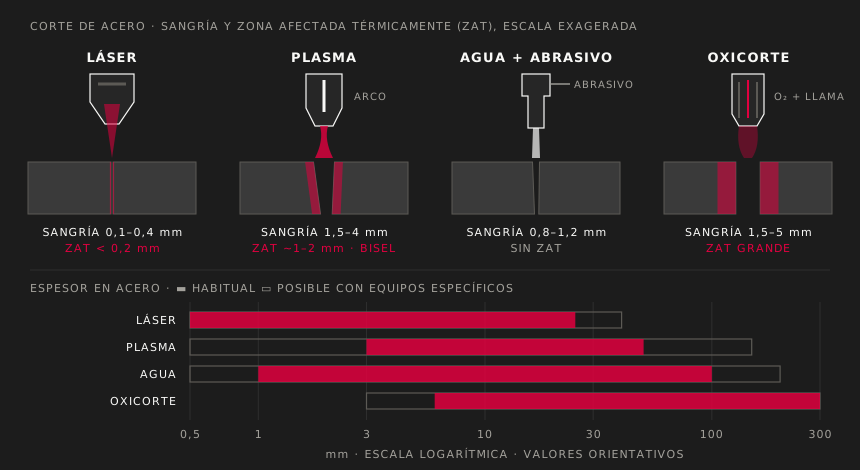
Láser, plasma y oxicorte son procesos térmicos y dejan junto al corte una zona afectada térmicamente (ZAT): una franja que se ha calentado lo bastante como para cambiar su estructura. En aceros puede endurecerse y dificultar un roscado o un plegado justo en el borde; en aluminios tratados pierde resistencia. En el láser la ZAT es de décimas de milímetro; en plasma, de uno a pocos milímetros; en oxicorte, mayor todavía. El chorro de agua no la tiene, y por eso se elige para materiales sensibles al calor o piezas que se van a mecanizar después en el borde.
La sangría (en inglés, kerf), la anchura del canal que deja el corte, también cambia: 0,1–0,4 mm en láser, alrededor de 1 mm en chorro de agua y de 1,5 a 4 mm o más en plasma y oxicorte. Cuanto más fina, más pequeños pueden ser los agujeros y más cerca pueden ir las piezas en la chapa. El plasma, además, deja el borde ligeramente inclinado, de 1 a 3° en un lado; el chorro de agua también deja una leve conicidad si se corta deprisa.
Comparación orientativa
| Láser de fibra | Plasma | Chorro de agua | Oxicorte | |
|---|---|---|---|---|
| Materiales | Metales; algunos plásticos y madera con láser de CO₂ | Solo conductores | Casi todos | Acero al carbono |
| Espesor habitual en acero | 0,5–25 mm | 3–50 mm | 1–100 mm | 6–300 mm |
| Sangría | 0,1–0,4 mm | 1,5–4 mm | 0,8–1,2 mm | 1,5–5 mm |
| ZAT | Muy pequeña | Media | Ninguna | Grande |
| Precisión típica | ±0,1 mm | ±0,3–0,8 mm | ±0,1–0,2 mm | ±1 mm o más |
| Velocidad en chapa fina | Muy alta | Alta | Baja | Baja |
| Coste por metro | Bajo en chapa fina | Bajo en espesor medio | Alto | Bajo en grueso |
Los valores son orientativos: dependen de la potencia de la máquina, del material y de la calidad que se pida. Con láseres de muy alta potencia el corte de acero supera hoy los 40 mm, y el chorro de agua llega a 200 mm o más en algunos materiales, aunque muy despacio.
Cómo especificar la calidad: ISO 9013
Para los cortes térmicos existe una norma que permite pedir la calidad en el plano: la ISO 9013:2017 (con su modificación de 2024). Clasifica el corte por la tolerancia de perpendicularidad o inclinación del borde y por su rugosidad media, en rangos numerados, y fija tolerancias dimensionales según el espesor. Cubre el oxicorte de 3 a 300 mm, el plasma de 0,5 a 150 mm y el láser de 0,5 a 32 mm. Si el plano no la cita, el borde se acepta «como sale», y eso puede no bastar si la pieza va a soldarse o a encajar en otra.
Cuándo usar cada uno
- Láser: la opción por defecto para chapa de hasta 10–15 mm, sobre todo con agujeros pequeños, contornos complejos y series. Es la base de casi todas las piezas de chapa plegada.
- Plasma: pletinas y chapa media o gruesa de acero, bases, cartelas y piezas de estructura en las que una décima no importa y el borde se va a soldar o a mecanizar.
- Chorro de agua: materiales que no admiten calor o que el láser no corta bien, como aluminios gruesos tratados, titanio, composites, juntas, espumas o vidrio, y piezas que necesitan un borde sin alteraciones.
- Oxicorte: acero al carbono a partir de unos 25–30 mm, donde es el más barato y puede trabajar con varias antorchas a la vez.
Detalles que conviene tener en cuenta en el diseño
- Un agujero cortado con láser no debería tener un diámetro menor que el espesor de la chapa; con plasma, mejor 1,5 a 2 veces. Si el agujero es un ajuste, conviene cortarlo con creces y escariarlo.
- El corte con oxígeno deja una capa de óxido en el borde que puede desprenderse de la pintura o contaminar una soldadura; con nitrógeno el borde sale listo para pintar o soldar, a cambio de un coste algo mayor.
- El calor de los procesos térmicos puede deformar piezas largas y estrechas; el chorro de agua o un buen orden de corte lo evitan.
- Las roscas, ajustes y superficies de referencia casi nunca salen del corte: se mecanizan después.