Fabricación5 min de lectura
Soldar aluminio: por qué cuesta más que el acero y cómo se hace bien
El aluminio pesa un tercio que el acero y resiste bien la corrosión, pero soldarlo exige otra técnica y otra disciplina. Una capa de óxido invisible, una conductividad térmica muy alta y el hidrógeno convierten en defecto lo que en acero sería un descuido menor.
Por qué el aluminio no se suelda como el acero
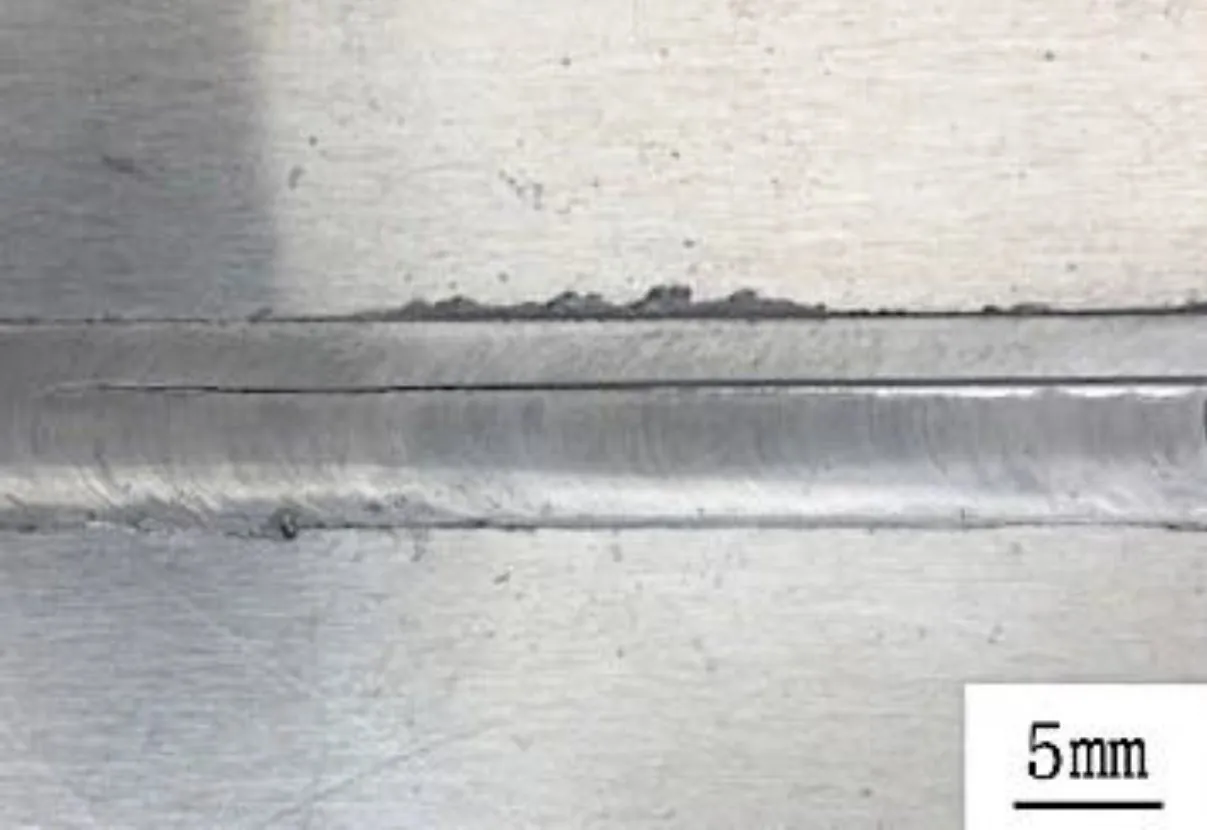
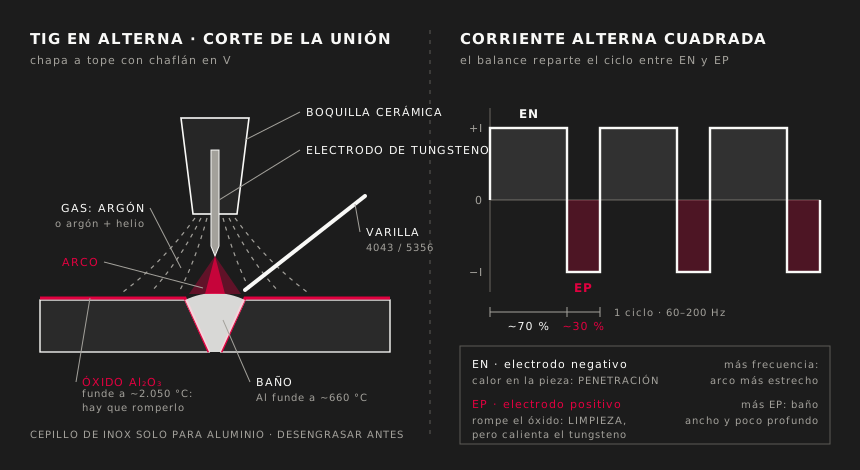
- La capa de óxido. El aluminio se cubre al instante de alúmina (Al₂O₃), que funde a unos 2.050 °C mientras el metal funde a unos 660 °C. Si no se rompe, el baño queda debajo de una piel sólida y aparecen faltas de fusión e inclusiones.
- Conductividad térmica. Las aleaciones de aluminio conducen el calor de dos a cinco veces más que un acero al carbono, según la aleación, así que el calor se escapa del baño: al empezar falta energía y, a medida que la pieza se calienta, sobra. Además, no cambia de color antes de fundir.
- Porosidad por hidrógeno. El aluminio líquido disuelve hidrógeno unas veinte veces más que el sólido; al solidificar, lo expulsa en forma de poros. Viene de la humedad, la grasa y los óxidos hidratados.
- Agrietamiento en caliente. Algunas aleaciones, como las 6xxx, son sensibles a fisurarse al solidificar si se sueldan sin aporte o con un aporte inadecuado.
- Pérdida de resistencia en la ZAT. En las aleaciones tratadas térmicamente, como la 6061-T6 o la 6082-T6, el calor deshace el tratamiento y la zona afectada térmicamente puede perder del orden del 30 al 50 % de su resistencia. El Eurocódigo 9 (EN 1999) obliga a tenerlo en cuenta en el cálculo.
Los procesos
- TIG en corriente alterna. En la fase de electrodo positivo (EP) el arco rompe el óxido: es la limpieza. En la de electrodo negativo (EN) el calor va a la pieza: es la penetración. Los equipos de onda cuadrada permiten ajustar el balance, a menudo en torno a un 65-75 % de EN, y la frecuencia, que estrecha el arco al subir. Es el proceso más fino para espesores pequeños y uniones visibles.
- MIG pulsado. El hilo de aluminio es el polo positivo, lo que limpia el óxido de forma continua. El pulsado consigue una transferencia por spray con menos calor medio, útil en chapa fina, y es mucho más productivo que el TIG en cordones largos.
- Fricción-agitación (FSW). Una herramienta que gira mezcla el material en estado sólido, sin fundirlo, sin aporte ni gas. No hay porosidad ni grietas de solidificación y la deformación es baja, pero necesita máquinas rígidas y utillaje robusto. Se usa en paneles extruidos, vagones y depósitos de lanzadores.
- Láser. Muy poco calor aportado y gran velocidad, con una ZAT estrecha. Exige ajustes muy precisos de la unión y lidiar con la alta reflectividad del aluminio; a menudo se combina con hilo o con MIG.
- Soldadura por puntos. Une chapas solapadas por resistencia eléctrica. El aluminio necesita corrientes mucho mayores que el acero y tiempos cortos, y los electrodos de cobre se degradan antes.
Material de aporte: 4043 o 5356
De forma orientativa, para las aleaciones 6xxx:
- 4043 (Al-Si 5 %): muy fluido, con menos riesgo de agrietamiento en caliente y apto para servicio a temperatura. Da menos resistencia a cortadura en ángulo y se oscurece al anodizar.
- 5356 (Al-Mg 5 %): más resistente y dúctil, mejor color tras el anodizado y adecuado para las aleaciones 5xxx. No se recomienda en servicio prolongado por encima de unos 65 °C.
Las tablas de compatibilidad de los fabricantes y el procedimiento cualificado son los que deciden.
Preparación, gases y precalentamiento
Primero desengrasar con disolvente y después eliminar el óxido con un cepillo de acero inoxidable reservado solo para aluminio, o por mecanizado, y soldar pronto, antes de que el óxido vuelva a crecer. Las varillas y bobinas se guardan secas y limpias.
El gas habitual es argón. Las mezclas de argón con helio (del 25 al 75 % de helio) aportan más calor y penetración en espesores gruesos, a cambio de mayor coste y caudal. El precalentamiento suele reservarse a piezas gruesas y moderado, del orden de 100 a 150 °C. En aleaciones tratadas y en las 5xxx con más de un 3 % de magnesio se limita la temperatura y el tiempo, porque degrada sus propiedades. Como el aluminio no avisa con el color, se mide con termopares o termómetros de contacto.
Deformaciones y cómo controlarlas
El aluminio dilata casi el doble que el acero, unos 23 µm/m·K frente a 12, así que las deformaciones son mayores. Las soluciones son de diseño y de taller:
- Utillajes rígidos y punteado en una secuencia pensada.
- Soldar de forma equilibrada, por tramos y a paso de peregrino.
- Preformar la pieza con una contraflecha que la soldadura corrija.
- Reducir el volumen de cordón y usar perfiles extruidos que acerquen las uniones al eje neutro.
- Barras de respaldo que evacúen calor y procesos de menor aporte térmico, como el MIG pulsado.
Normas: soldadores, procedimientos y estructuras
- ISO 9606-2 (EN ISO 9606-2:2004): cualificación de soldadores para soldeo por fusión de aluminio. Los operadores de procesos mecanizados o automáticos se cualifican según la ISO 14732.
- ISO 15614-2: cualificación del procedimiento de soldeo por arco de aluminio mediante probetas ensayadas. La edición vigente es la de 2025 (EN ISO 15614-2:2025), que sustituye a la de 2005.
- EN 1090-3 (vigente la de 2019): requisitos técnicos para la ejecución de estructuras de aluminio, con clases de ejecución EXC1 a EXC4. El marcado CE de los componentes estructurales se rige por la EN 1090-1.
Estas normas son las que aplican, en el taller, a estructuras, bastidores y contenedores de aluminio, donde la soldadura se planifica junto con el diseño, el utillaje y la inspección.