Fabricación4 min de lectura
Diseñar piezas de chapa que se puedan fabricar
Una pieza de chapa bien diseñada se corta y se pliega en minutos; una mal pensada obliga a utillajes especiales, retoques o soldaduras que no estaban previstas. Casi todo depende de unas pocas reglas sobre radios, distancias y tolerancias que conviene conocer antes de dibujar.
Cómo se pliega una chapa
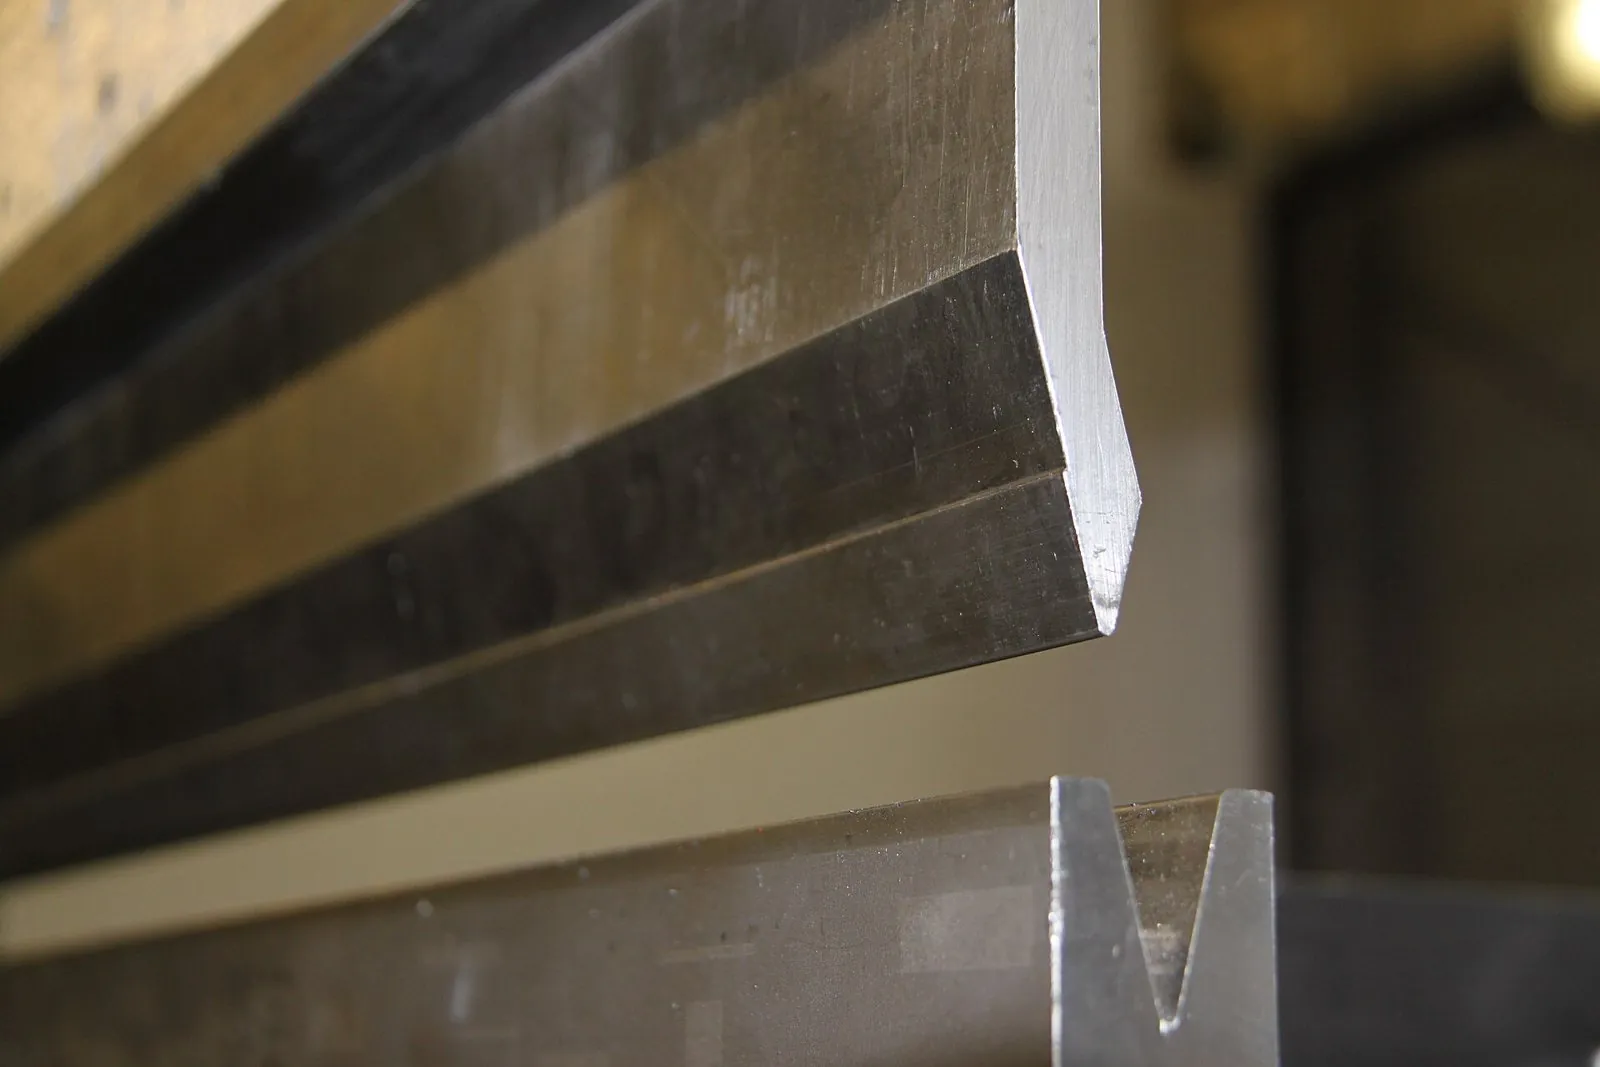
La mayoría de las piezas se pliegan en plegadora por el método de plegado al aire: un punzón empuja la chapa dentro de una matriz en V sin llegar al fondo, y el ángulo depende de cuánto baja. La abertura de la V suele ser de 6 a 10 veces el espesor, y el radio interior que resulta es aproximadamente una sexta parte de esa abertura en acero. Por eso el radio no se elige libremente: depende de las herramientas del taller. Lo sensato es dibujar con el radio que el taller usa para cada espesor.
Radios mínimos según el material
Si el radio es demasiado pequeño, la cara exterior se estira en exceso y se agrieta. Como orientación:
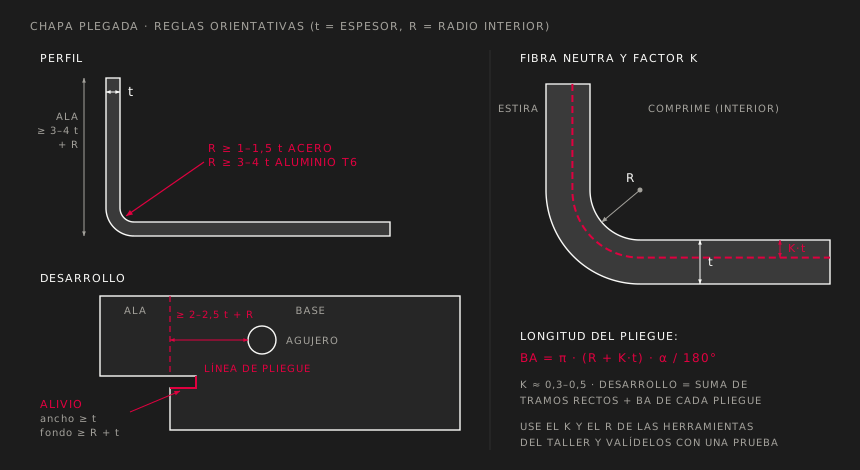
- Acero al carbono y acero inoxidable: radio interior de 1 a 1,5 veces el espesor.
- Aluminio blando o semiduro, como el 5754 o el 5083 en estado recocido o H22: de 1 a 2 veces el espesor.
- Aluminio estructural tratado, como el 6061 o el 6082 en estado T6: de 3 a 4 veces el espesor o más, y aun así puede agrietarse. Si una pieza de 6082 tiene que plegarse, mejor pedirla en estado T4 o elegir una aleación de la serie 5000.
Además, la dirección de laminación importa: plegar con el pliegue paralelo a ella agrieta antes que plegar en perpendicular.
Factor K y desarrollo
Al plegar, la cara interior se comprime y la exterior se estira. Entre ambas hay una fibra neutra que conserva su longitud, y su posición se expresa con el factor K: la distancia desde la cara interior dividida por el espesor. Vale de 0,3 a 0,5: cerca de 0,33 en pliegues con radio igual al espesor y cerca de 0,5 en radios grandes.
Con el factor K, el programa de CAD calcula el desarrollo, la chapa plana que hay que cortar. Un error del 0,05 en K puede suponer décimas de milímetro por pliegue, que se acumulan en piezas con muchos pliegues. Lo mejor es usar el valor del taller o las tablas de la norma DIN 6935, y comprobar con una pieza de prueba.
Agujeros, alivios y alas
- Distancia de un agujero al pliegue: si está demasiado cerca, se deforma al plegar. Una regla prudente es dejar al menos 2 a 2,5 veces el espesor más el radio desde el borde del agujero hasta la línea de plegado; para colisos y ranuras, algo más. Si no hay sitio, el agujero se corta después de plegar o se alarga en dirección al pliegue.
- Alivios de plegado: cuando un pliegue termina contra un borde sin plegar, el material se desgarra en la esquina. Un pequeño corte de alivio lo evita: de anchura no menor que el espesor y profundidad algo mayor que el radio más el espesor.
- Altura mínima de ala: el ala tiene que apoyar en los dos lados de la matriz. Como orientación, no menos de 3 a 4 veces el espesor más el radio. Un ala más corta exige herramientas especiales o un corte posterior.
- Esquinas: dos alas que se encuentran se cierran mejor con un pequeño hueco, de medio espesor a un espesor, que con un contacto exacto. Si deben ser estancas, se sueldan o se añade una pestaña de solape con remaches o tornillos.
- Tuercas, espárragos y casquillos a presión: necesitan una distancia mínima al borde y al pliegue, y un espesor y dureza de chapa adecuados. Se colocan antes de plegar si el acceso lo permite.
Tolerancias realistas
El corte por láser es preciso, del orden de ±0,1 mm, pero cada pliegue añade incertidumbre: un taller normal garantiza ±0,2 a ±0,3 mm por pliegue y ±0,5° a ±1° en el ángulo. Una cota que atraviesa tres pliegues no puede ir a ±0,1 mm. Lo razonable es acotar desde una referencia funcional, evitar cadenas de cotas a través de pliegues y reservar las tolerancias estrechas para cotas dentro de una misma cara, donde las da el corte. En el cajetín, una tolerancia general tipo ISO 2768 clase m suele ser realista.
La planitud de grandes paneles tampoco es la de una pieza mecanizada: la chapa tiene tensiones de laminación, y el corte y la soldadura la deforman. Si un panel tiene que ser muy plano, conviene rigidizarlo con pliegues o nervios, en vez de pedir más espesor.
Cómo reducir el coste
- Usar espesores estándar (1; 1,5; 2; 3; 4; 5 y 6 mm son los más comunes) y pocos espesores distintos en un mismo conjunto.
- Repetir el mismo radio interior en toda la pieza para no cambiar de herramienta.
- Diseñar piezas que se puedan plegar en orden sin chocar con la máquina, y pocas piezas con muchos pliegues en vez de muchas piezas soldadas.
- Usar pestañas y ranuras de encaje para posicionar piezas antes de soldar: ahorran utillaje y mejoran la precisión.
- Aprovechar la chapa: piezas que aniden bien en el formato estándar.
- Hablar con el taller antes de cerrar el diseño. Diez minutos pueden ahorrar una herramienta especial.