Método4 min de lectura
Tolerancias y ajustes ISO explicados con ejemplos reales
Una cota sin tolerancia no se puede fabricar ni medir: ninguna pieza sale exactamente a 20,000 mm. El sistema ISO de tolerancias resume en dos caracteres cuánto se puede desviar una medida y, al combinar un agujero con un eje, si el conjunto girará libre, entrará justo o tendrá que montarse a presión.
Medida nominal, desviaciones y tolerancia
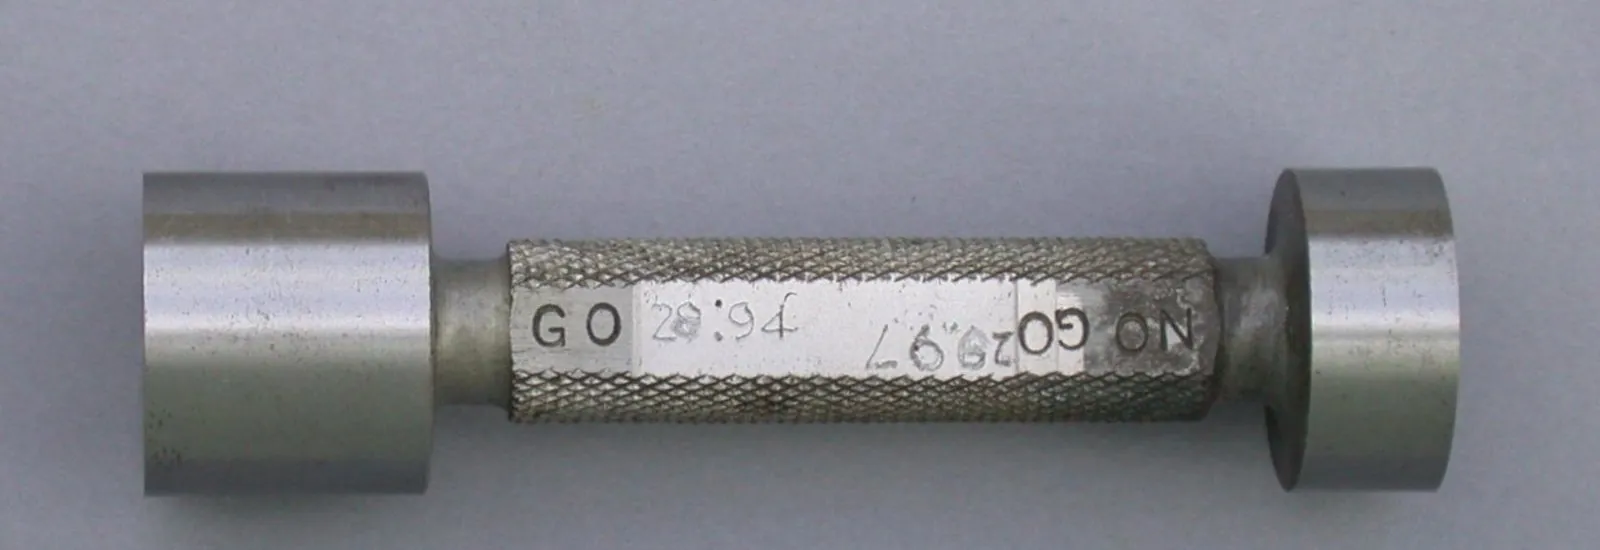
Toda cota tiene una medida nominal, la que se dibuja, y dos límites entre los que debe quedar la pieza real. La diferencia entre ambos es la tolerancia; la distancia de cada límite a la nominal es una desviación. Una tolerancia estrecha encarece: obliga a procesos más finos, a medir más y a desechar más piezas. Por eso solo se aprieta donde la función lo exige.
Para no escribir desviaciones a mano en cada plano, la norma ISO 286 define un código: la parte 1 (ISO 286-1:2010, confirmada en revisiones posteriores) fija las bases y la parte 2 (ISO 286-2:2010) da las tablas. El código tiene dos componentes: una letra y un número.
Grado IT y posición: qué significan la letra y el número
- El número es el grado de tolerancia IT, de IT01 a IT18. Fija la anchura de la zona, que crece con el tamaño de la pieza. Para un diámetro entre 18 y 30 mm, IT6 son 13 µm (milésimas de milímetro) e IT7, 21 µm. Como referencia, un buen torneado o fresado de precisión trabaja en IT7–IT8, el rectificado en IT5–IT6 y una pieza cortada o plegada en IT12 o más.
- La letra es la posición de la tolerancia respecto a la nominal. En mayúscula se refiere a agujeros; en minúscula, a ejes. La H coloca el agujero justo por encima de la nominal (desviación inferior cero) y la h coloca el eje justo por debajo. Las letras anteriores del alfabeto (f, g) dejan el eje más pequeño; las posteriores (k, m, n, p, r, s), cada vez más grande.
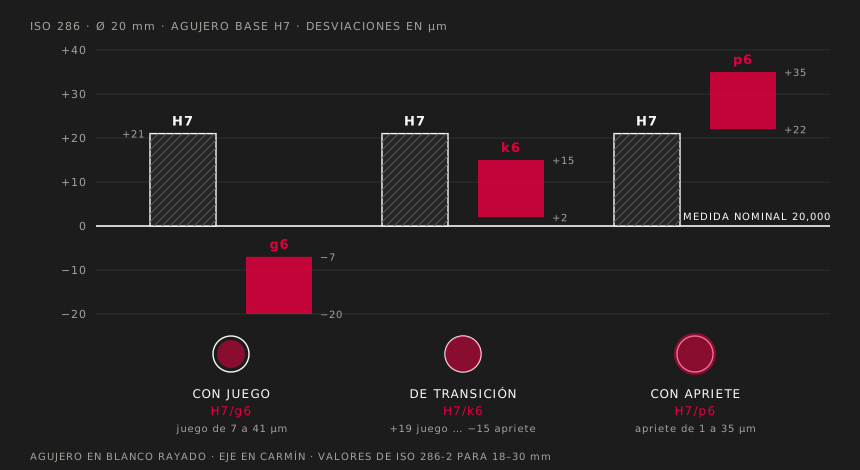
Así, 20 H7 es un agujero de 20,000 a 20,021 mm, y 20 g6 un eje de 19,980 a 19,993 mm.
Tres tipos de ajuste
Un ajuste se escribe con el agujero y el eje juntos, por ejemplo H7/g6. Según cómo se sitúen sus zonas resulta:
- Ajuste con juego: el eje siempre es más pequeño que el agujero. Con H7/g6 a 20 mm, el juego va de 7 a 41 µm: el eje gira o se desliza con precisión. H7/h6 da un juego de 0 a 34 µm, para piezas que se montan a mano y se centran.
- Ajuste de transición: según las piezas concretas, puede haber un pequeño juego o un pequeño apriete. H7/k6 va de 19 µm de juego a 15 µm de apriete: se monta con mazo de plástico o una prensa ligera y queda bien centrado.
- Ajuste con apriete: el eje siempre es mayor. H7/p6 da de 1 a 35 µm de apriete y exige prensa o calentar el agujero; transmite esfuerzos sin otros elementos y no se desmonta fácilmente.
Lo habitual es trabajar con agujero base: todos los agujeros en H y el ajuste se elige cambiando el eje, porque un eje se mecaniza y se mide con más facilidad que un agujero y así hacen falta menos escariadores y calibres. El sistema de eje base (h) se usa cuando un mismo eje calibrado recibe varias piezas, como en un pasador o una barra rectificada.
Ejemplos reales
- Rodamiento en un eje: si el anillo interior gira con el eje y la carga es normal, se monta con ligero apriete, con el eje en k5, k6 o m6. El agujero del rodamiento no sigue la H7: su tolerancia propia queda por debajo de la nominal (0/−10 µm en un rodamiento normal de 20 mm), así que el ajuste resulta algo más apretado de lo que sugiere la letra. El alojamiento suele ir en H7 o J7. Los fabricantes publican tablas para cada caso.
- Pasador de centraje: los pasadores cilíndricos templados se fabrican en m6. En un agujero H7 quedan con un ligero apriete en una pieza; en la pieza que se desmonta, el agujero se hace algo mayor (por ejemplo F7 o G7) para que entre sin forzar y centre con repetibilidad.
- Casquillo de fricción: el casquillo se prensa en su alojamiento H7 con un exterior en r6 o s6, y el eje gira en él con un juego tipo e7 o f7. El apriete reduce el diámetro interior del casquillo, algo que el fabricante indica en sus tablas.
Un detalle que se olvida a menudo: los recubrimientos ocupan espacio. Un anodizado duro de 50 µm puede convertir un ajuste con juego en uno con apriete si no se tiene en cuenta en el mecanizado.
Tolerancias generales: ISO 2768
Las cotas sin tolerancia propia se rigen por una tolerancia general indicada en el cajetín. La más usada es la ISO 2768-1:1989, con cuatro clases: f (fina), m (media), c (grosera) y v (muy grosera). En clase m, una cota de 6 a 30 mm admite ±0,2 mm; de 30 a 120 mm, ±0,3 mm; de 120 a 400 mm, ±0,5 mm. La parte 2, de tolerancias geométricas generales, está retirada y su papel lo asume la ISO 22081:2021; además, ISO prepara una segunda edición de la ISO 2768 que sustituirá a la parte 1. Conviene revisar qué edición cita cada plano y acordarla con el taller.
Por último, cuanto más estrecha es la tolerancia, más importa cómo se mide: a 21 µm, la temperatura de la pieza y del instrumento ya cuenta. Las medidas de referencia se dan a 20 °C.