Protección y ensayos4 min de lectura
Tratamientos superficiales del aluminio: anodizado, alodine y pintura en polvo
El aluminio se protege solo con una película de óxido de unas millonésimas de milímetro, pero no basta frente a la humedad salina, el desgaste o la mirada del cliente. Los tres tratamientos más comunes resuelven problemas distintos y, sobre todo, se comportan de forma opuesta en algo que suele olvidarse: la conductividad eléctrica.
Anodizado: hacer crecer el óxido
El anodizado es un proceso electroquímico: la pieza se conecta como ánodo en un baño ácido y la corriente transforma su superficie en óxido de aluminio. No es una capa añadida, sino el propio metal convertido, por eso se adhiere de forma excelente. El óxido crece con millones de poros microscópicos que, antes de cerrarse, pueden absorber tintes: de ahí los colores del aluminio anodizado.
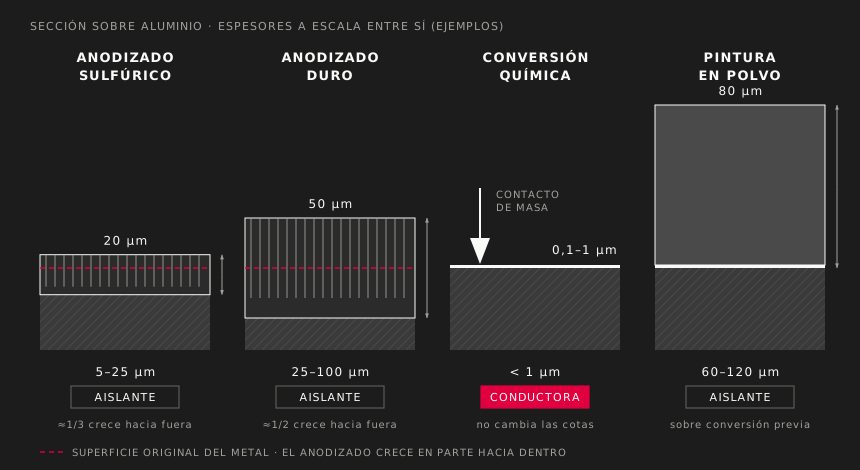
- Anodizado sulfúrico (el convencional, o tipo II en la especificación estadounidense MIL-A-8625): espesores de 5 a 25 µm (micras, milésimas de milímetro). Se especifica con la norma ISO 7599:2018, que clasifica la capa por su espesor mínimo. Para interior basta con 10–15 µm; para exterior se piden 20–25 µm.
- Anodizado duro (tipo III): se hace a baja temperatura y alta densidad de corriente, y da capas de 25 a 100 µm, muy duras (comparables a un acero templado) y resistentes al desgaste. Se especifica con la ISO 10074:2021. Suele quedar gris oscuro o bronce y admite menos colores.
Tras el anodizado se hace el sellado, normalmente en agua caliente o en sales, que hidrata el óxido y cierra los poros. Sin sellar, la capa se mancha y protege mucho menos frente a la corrosión. El anodizado duro destinado a desgaste a veces se deja sin sellar, porque el sellado reduce algo su dureza.
Dos consecuencias prácticas. La primera, dimensional: aproximadamente la mitad de la capa dura crece hacia fuera y la otra mitad penetra en el metal (en el sulfúrico, algo menos hacia fuera). Un eje con 50 µm de anodizado duro aumenta su diámetro en unos 50 µm, lo que puede cambiar un ajuste ISO; las roscas, a menudo, se enmascaran. La segunda, eléctrica: el óxido es un aislante excelente, que soporta cientos de voltios.
Conversión química: fina y conductora
La conversión química, conocida por el nombre comercial de uno de sus productos (alodine) o como cromatado, es una reacción por inmersión, sin corriente, que deja una película de unas décimas de micra. No cambia las cotas, da poca protección por sí sola pero es una base excelente para pintura y, sobre todo, mantiene la conductividad eléctrica de la superficie.
Por eso es la elección en envolventes electrónicas, paneles y bastidores donde hay que garantizar masas y continuidad para la compatibilidad electromagnética (CEM): juntas conductoras, puntos de tierra o contacto entre paneles. La especificación MIL-DTL-5541 distingue la clase 1A, de máxima protección, y la clase 3, de baja resistencia de contacto.
La versión clásica usaba cromo hexavalente, tóxico y cancerígeno, cuyo uso en Europa exige autorización según el reglamento REACH. Hoy se emplean alternativas con cromo trivalente o sin cromo (a base de circonio o titanio), que cumplen las mismas clases en la mayoría de aplicaciones. Conviene especificarlo de forma explícita en el plano.
Pintura en polvo: color y protección gruesa
En la pintura en polvo se proyecta un polvo de resina cargado electrostáticamente, que se adhiere a la pieza conectada a tierra, y luego se funde y polimeriza en horno, típicamente a 180–200 °C. Da capas de 60 a 120 µm, muy resistentes a golpes y a la intemperie, en cualquier color y textura. En arquitectura, la marca de calidad Qualicoat exige como mínimo 60 µm sobre aluminio.
La adherencia depende del pretratamiento: desengrase y una conversión química previa, nunca sobre el aluminio desnudo. Y la capa es aislante, así que los puntos de masa y las superficies de contacto eléctrico se enmascaran con tapones o cinta antes de pintar.
Cuándo elegir cada uno
| Anodizado sulfúrico | Anodizado duro | Conversión química | Pintura en polvo | |
|---|---|---|---|---|
| Espesor típico | 5–25 µm | 25–100 µm | < 1 µm | 60–120 µm |
| Corrosión | Buena | Buena | Limitada sola; buena bajo pintura | Muy buena |
| Desgaste | Moderado | Excelente | Nulo | Bueno frente a golpes |
| Conductividad | Aislante | Aislante | Conductora | Aislante |
| Efecto en las cotas | Pequeño | Hay que preverlo | Inapreciable | Grande: enmascarar ajustes |
| Estética | Metálica, colores | Gris oscuro | Incolora o amarillenta | Cualquier color |
Soldadura, roscas y otras incompatibilidades
- Primero soldar, después tratar. No se suelda sobre anodizado ni pintura. Además, el cordón anodiza con otro tono que el metal base: el aporte con silicio (serie 4xxx) queda gris oscuro, y el de magnesio (5xxx) se parece más. Hay más detalles en cómo soldar aluminio.
- La aleación importa: las series 5xxx y 6xxx anodizan bien; las 2xxx, con mucho cobre, y las de fundición con mucho silicio dan capas irregulares y oscuras.
- Insertos y piezas de acero se colocan después del tratamiento: el baño ataca el acero y deja sin capa la zona de contacto.
- Mezclar tratamientos es habitual: pintura en polvo en el exterior de una envolvente y conversión química en el interior y en las bridas de contacto.