Fabricación4 min de lectura
Del prototipo a la serie: industrializar sin sorpresas
Que un prototipo funcione demuestra que el diseño es posible; no que se pueda fabricar diez, cincuenta o doscientas veces con el mismo resultado y a un coste razonable. Ese paso, la industrialización, tiene su propio método y conviene planificarlo desde el diseño.
Un prototipo demuestra que funciona; una serie, que se puede repetir
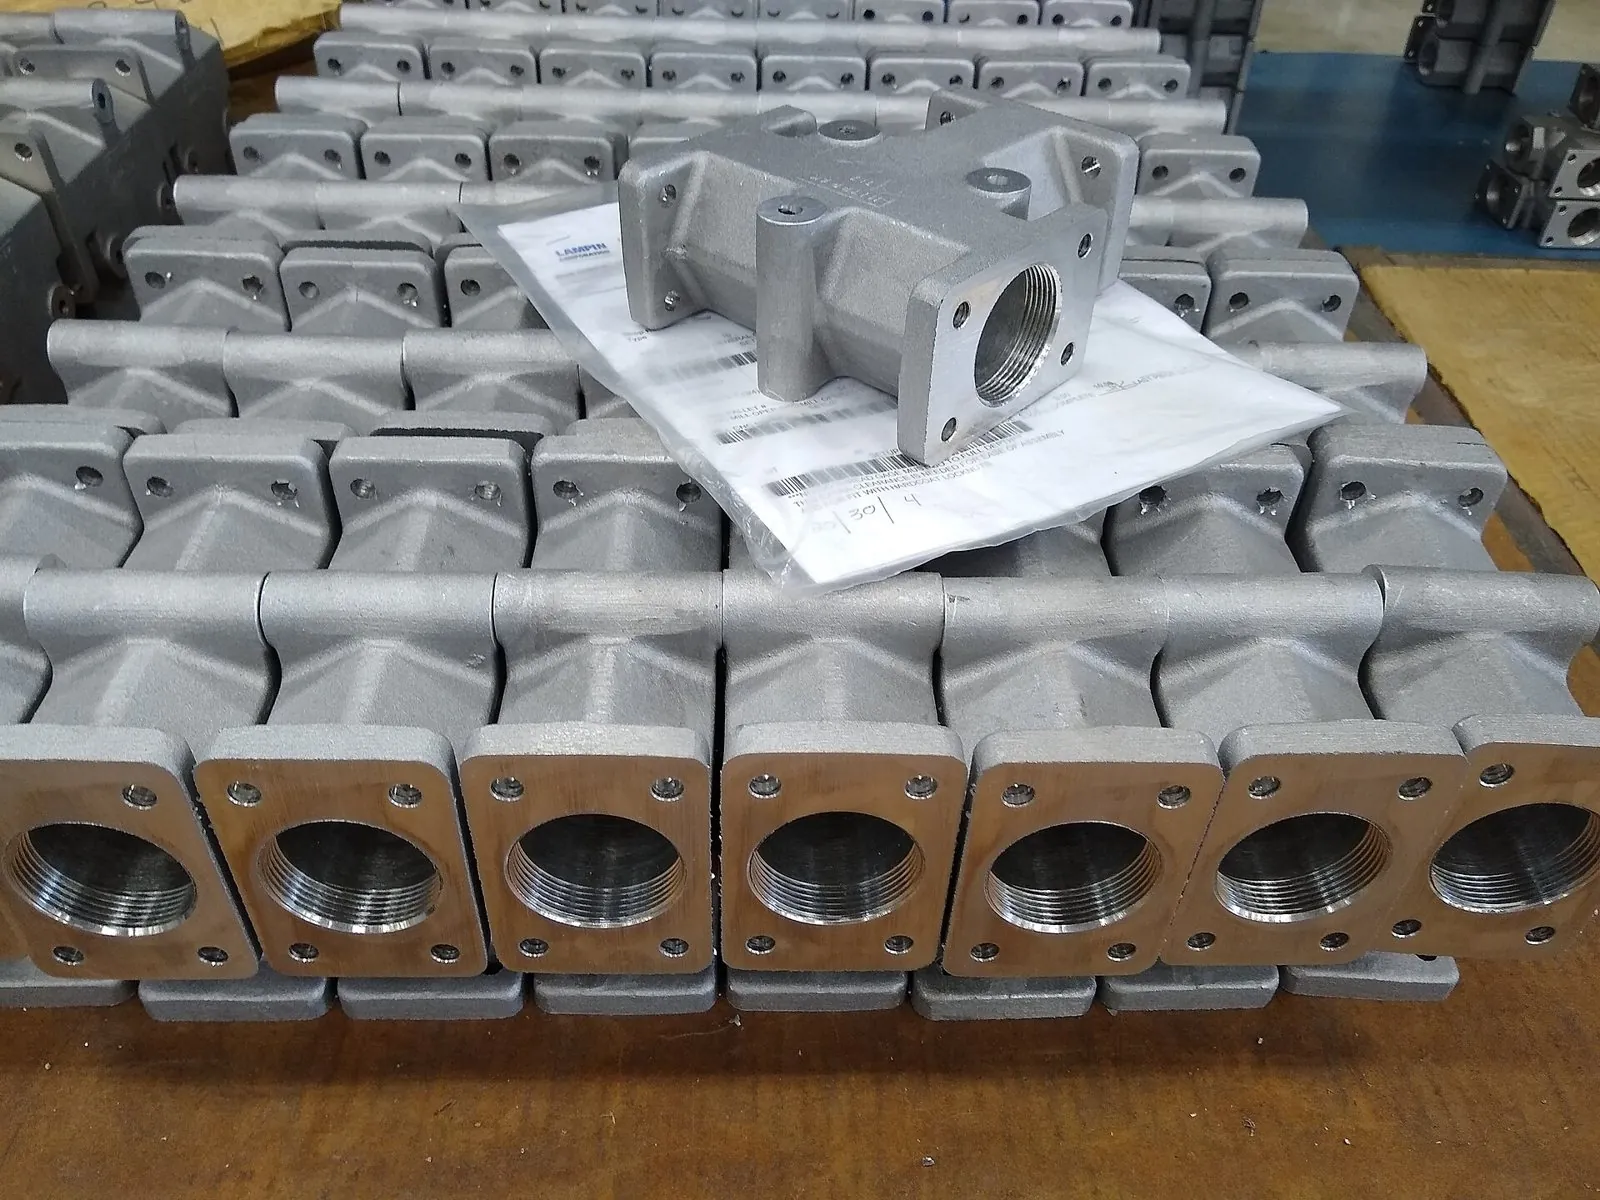
El prototipo se fabrica con flexibilidad: el técnico ajusta en el montaje, se corrige un taladro sobre la marcha, se compra el componente que haya en stock. Esa flexibilidad es útil para aprender, pero no es repetible. En una serie, cada unidad debe salir igual que la anterior, con la misma documentación, los mismos materiales y los mismos ensayos, y sin depender de la habilidad de una persona concreta.
Entre ambos suele haber una preserie: unas pocas unidades fabricadas ya con el proceso previsto, que sirven para depurar útiles, instrucciones y tiempos antes de comprometer la producción.
Diseñar para fabricar y para montar
El DFM (Design for Manufacturing, diseño para la fabricación) y el DFA (Design for Assembly, diseño para el montaje) revisan el diseño con los ojos del taller. Algunas preguntas típicas:
- ¿Se pueden unificar espesores de chapa, radios de plegado y métricas de tornillería? Menos referencias, menos errores. Lo tratamos en diseño de piezas de chapa.
- ¿Las tolerancias son las que la función necesita, o se han puesto por costumbre? Cada décima innecesaria cuesta mecanizado e inspección.
- ¿Puede una pieza montarse al revés? Si es posible, alguien lo hará; un taladro asimétrico o un pasador lo impiden.
- ¿Llegan las herramientas a todos los tornillos? ¿Hay que desmontar algo para acceder a otra cosa?
Estos cambios son baratos en diseño y muy caros después, por eso la revisión de fabricabilidad debe formar parte de la revisión crítica de diseño (CDR).
Congelar la configuración y gestionar los cambios
Antes de fabricar en serie se fija la configuración de referencia: el conjunto de planos, listas de materiales, procedimientos y software, cada uno con su revisión. A partir de ahí, cualquier cambio sigue un circuito: solicitud, análisis de impacto en coste, plazo, unidades ya fabricadas y piezas en almacén, aprobación y actualización de documentos. La norma ISO 10007:2017 describe esta gestión de la configuración. Sin ella, al cabo de un año nadie sabe qué tiene exactamente la unidad 12 frente a la 30.
Lista de materiales y obsolescencia
La lista de materiales (BOM, Bill of Materials) debe ser única, estar ligada a la configuración y distinguir referencias de fabricante, proveedores alternativos y plazos de entrega. En equipos con electrónica, la obsolescencia es un riesgo real: un componente puede dejar de fabricarse a mitad de la serie. Conviene revisar el ciclo de vida de las piezas críticas antes de congelar el diseño, prever un segundo proveedor y, si hace falta, hacer una compra final de existencias. La norma IEC 62402:2019 recoge cómo organizar esta gestión.
Útiles, plantillas y bancos de prueba
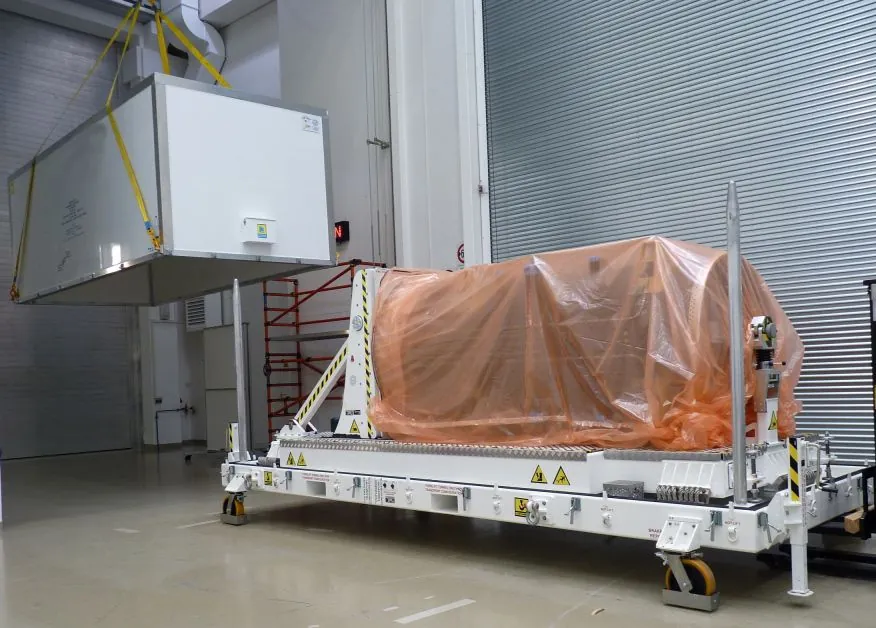
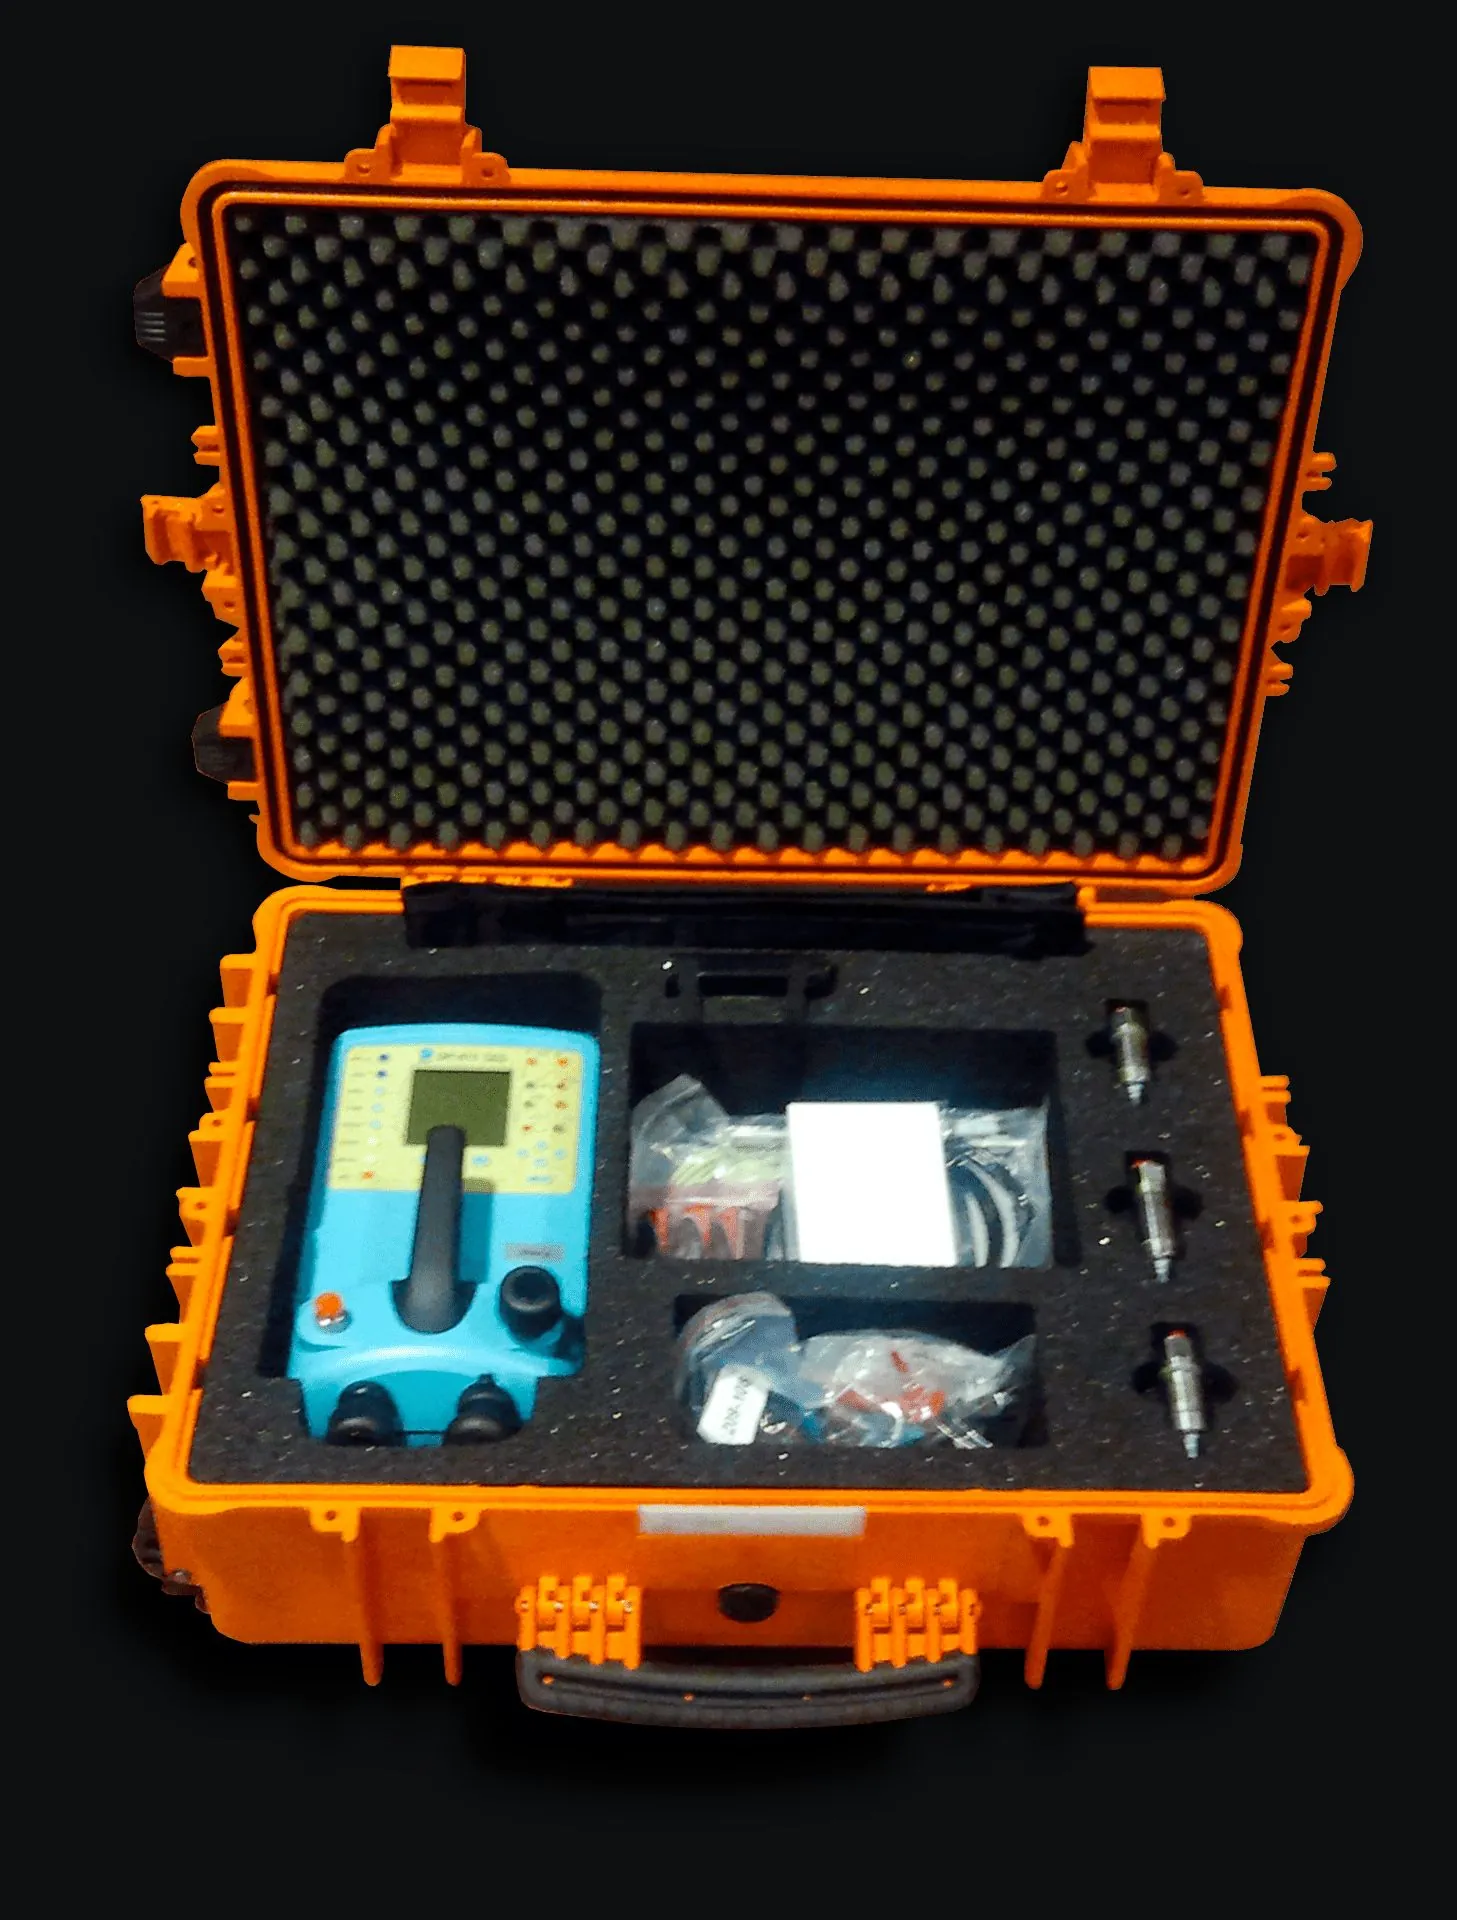
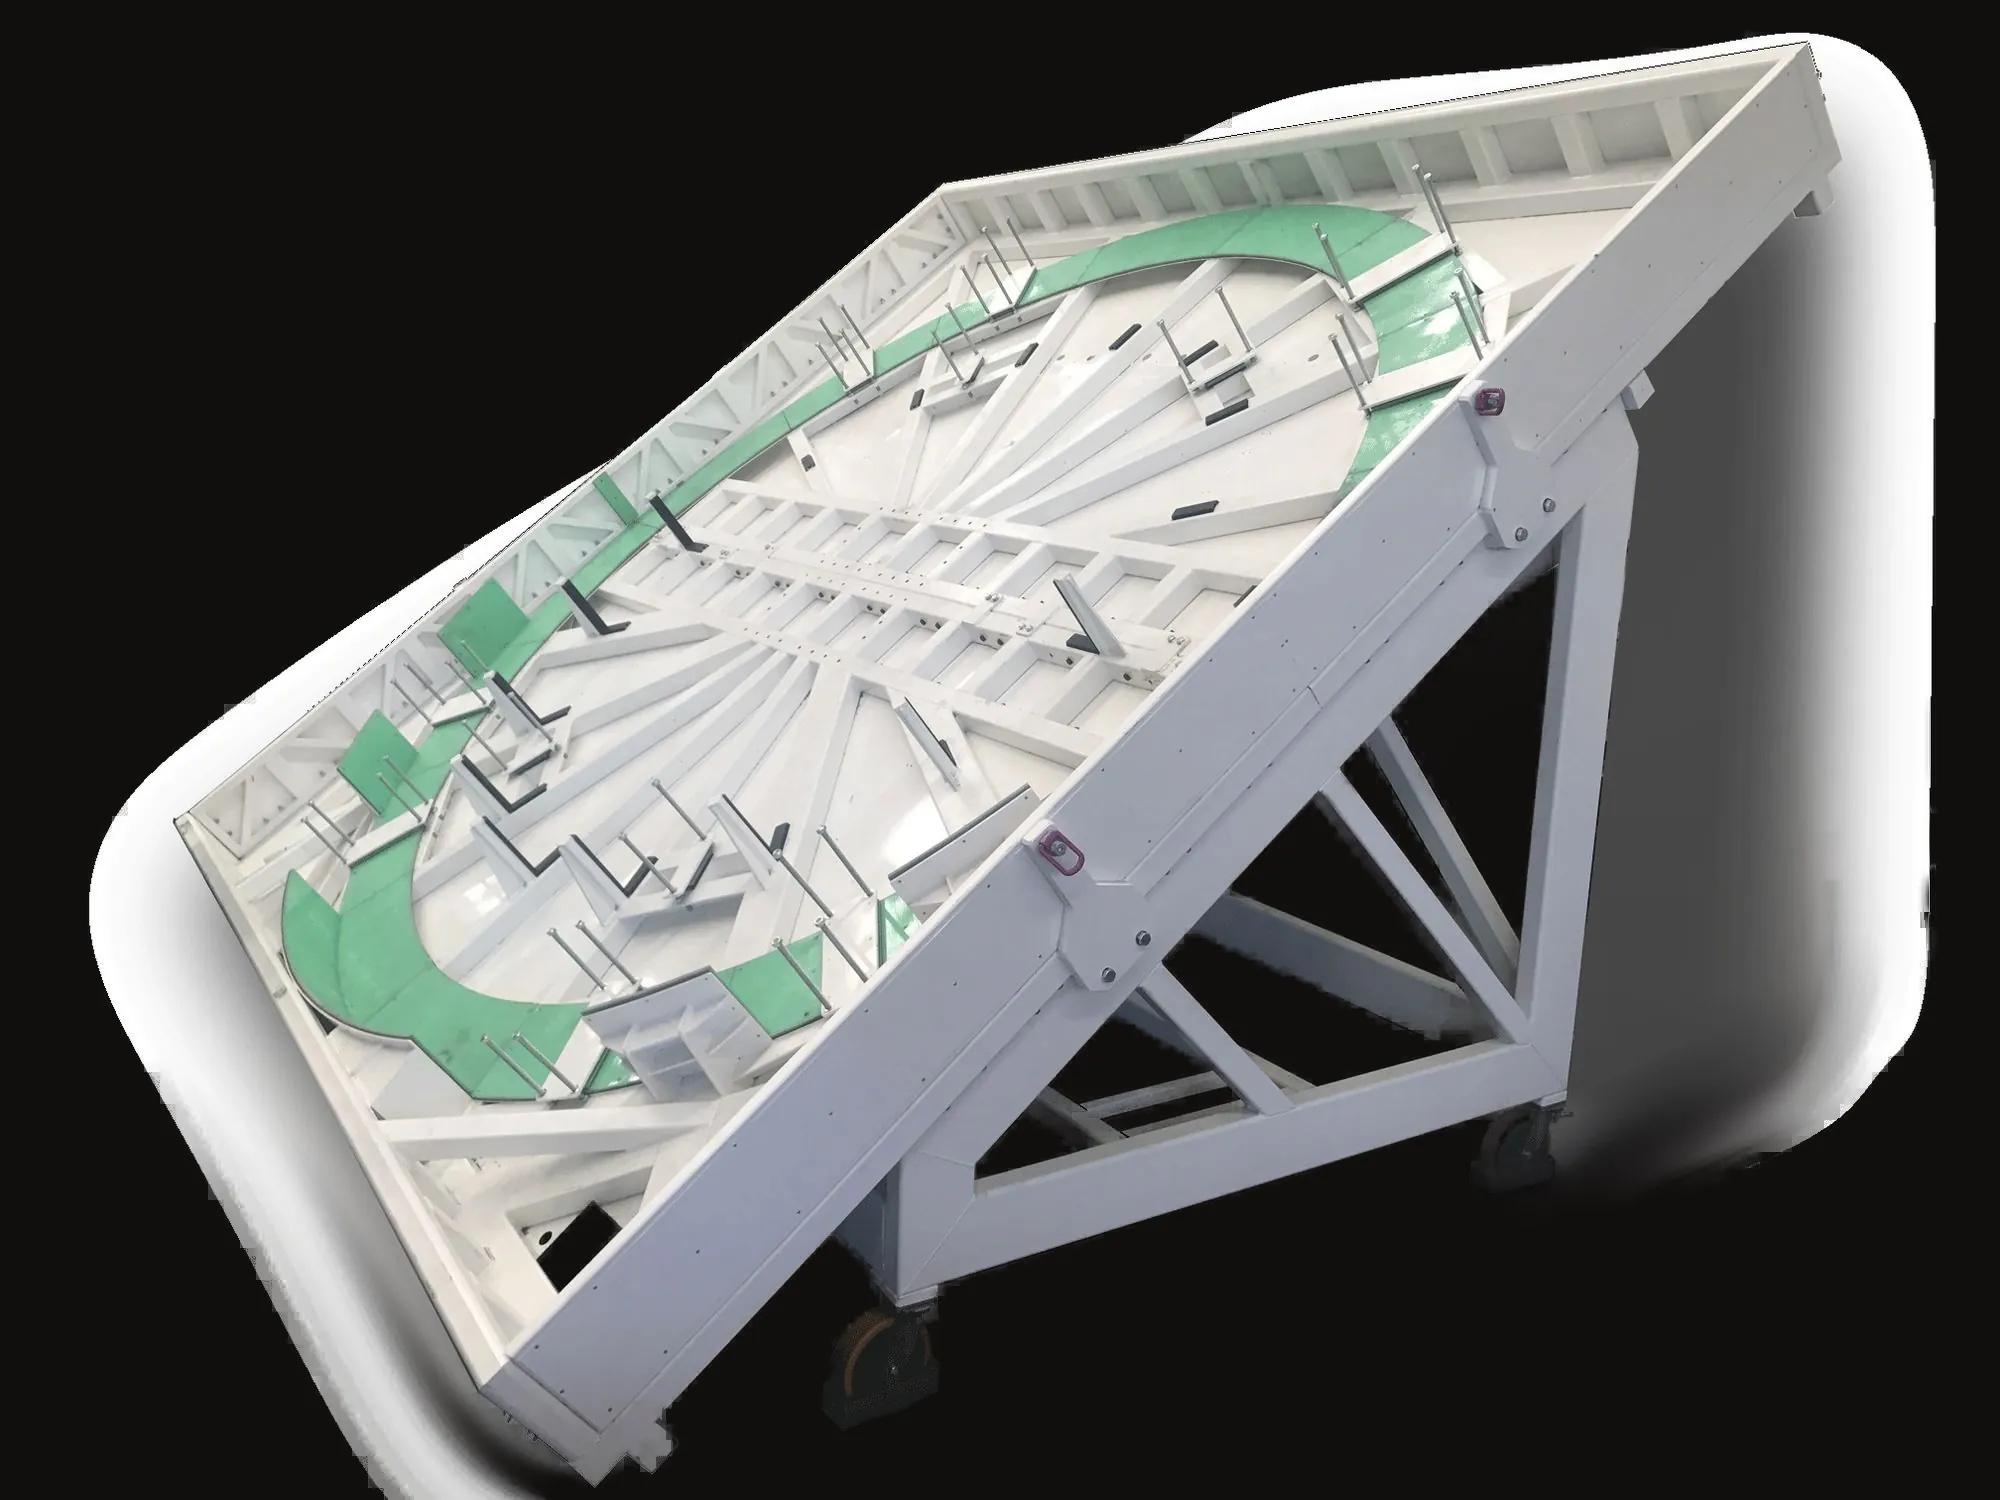
Lo que en el prototipo se resolvía midiendo y ajustando, en serie lo resuelven los útiles: plantillas de soldadura que fijan las piezas en su posición, utillaje de taladrado, posicionadores de montaje y calibres pasa/no pasa. Cuestan dinero, pero reducen el tiempo de cada unidad y, sobre todo, su variabilidad. Lo mismo ocurre con los bancos de prueba: un ensayo funcional que en el prototipo duró un día con instrumentos sueltos se convierte en un banco con conexiones rápidas y un procedimiento que cualquier técnico formado puede seguir y registrar.
El primer artículo: la prueba de que el proceso funciona
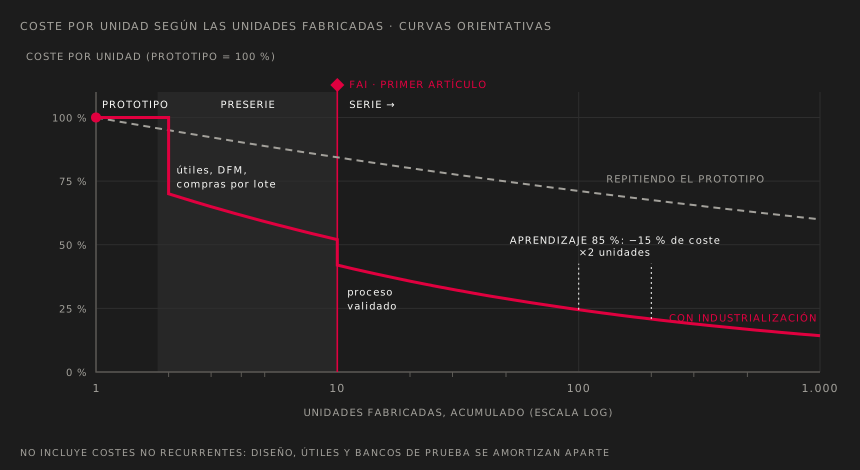
La inspección de primer artículo (FAI, First Article Inspection) verifica a fondo la primera unidad fabricada con el proceso de serie: todas las cotas del plano, materiales, tratamientos y ensayos funcionales. No evalúa solo la pieza, sino el proceso que la produce. En aeronáutica está normalizada por la AS9102 (revisión C, de 2023), que la exige para piezas nuevas y repetirla, completa o parcial, ante cambios de diseño, de proveedor, de proceso, de útiles o de lugar de fabricación, o tras una interrupción prolongada de la producción. Fuera de ese sector el concepto es igual de útil, aunque el formato lo acuerden cliente y fabricante.
Trazabilidad, curva de aprendizaje y control de calidad
Cada unidad de serie debe tener un número y un dossier: certificados de material, coladas, operarios, resultados de ensayo y desviaciones aceptadas. Así, si aparece un defecto, se sabe qué unidades lo comparten. El control de calidad pasa de inspeccionar todo a vigilar lo crítico, con muestreo y registros que permitan ver tendencias.
Con la repetición llega la curva de aprendizaje, descrita por T. P. Wright en 1936 en la industria aeronáutica: cada vez que se duplica el número de unidades fabricadas, el coste o las horas por unidad bajan en una proporción aproximadamente constante. En aeronáutica se citaba una curva del 80 %, es decir, un 20 % menos por cada duplicación; en series cortas de equipos a medida es más prudente pensar en un 85–90 %. Planificar teniendo en cuenta este efecto evita tanto presupuestos inflados como promesas imposibles para las primeras unidades.